Первый в мире многонаправленный ковочный цилиндр для гидроразрыва пласта, способный выплавлять детали в пресс-форме весом 30 000 тонн.
С 2020 года наша компания инвестировала значительные человеческие, материальные и финансовые ресурсы в формирование проектной команды, в состав которой вошли ведущие специалисты отрасли. Совместно с Колумбийским университетом в США мы разработали технологию многонаправленной горячей ковки под давлением 30 000 тонн. На основе
оригинального процесса изготовления гидравлических клапанных коробок с использованием стальных заготовок, полученных электрошлаковым переплавом, мы добавили технологию многонаправленной горячей ковки, включающую сжатие под высоким давлением как по горизонтали, так и по вертикали. Это позволяет одновременно подвергать гидравлическую клапанную коробку воздействию силы в 30 000 тонн со всех сторон при температуре 1200 °C, что приводит к образованию однородной и плотной внутренней структуры.
Готовые изделия из гидравлических клапанных коробок используются в CNPC и SINOPEC, и доказано, что время их эксплуатации увеличилось более чем на 30% по сравнению с клапанными коробками, изготовленными традиционным методом свободной ковки.
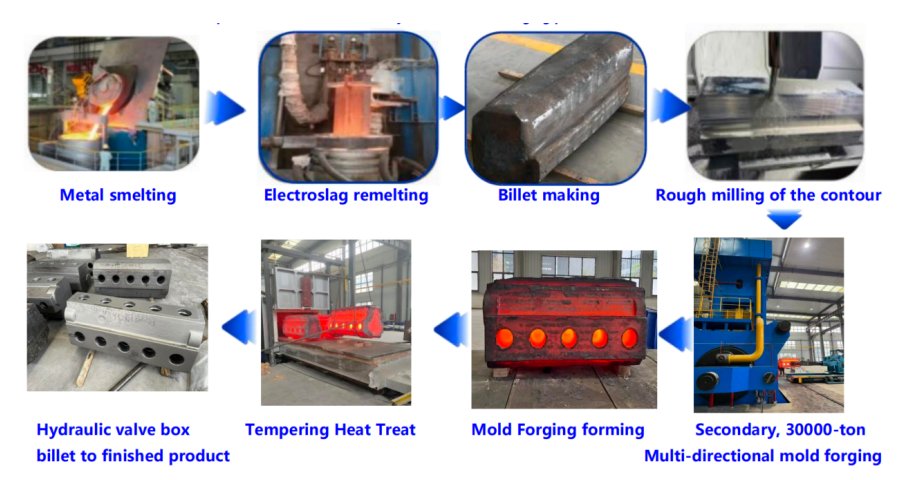
Особенности:
1. На основе обеспечения существующих механических характеристик, равномерность твердости всего сечения корпуса гидравлического клапана гидроразрыва пласта стабильно контролируется в пределах HB15, по сравнению с текущим рыночным стандартом с твердостью от HB300
до HB350, продукция нашей компании в несколько раз улучшила равномерность твердости, значительно увеличив срок службы корпуса гидравлического клапана.
2. Крестообразные отверстия в корпусе гидравлического клапана гидроразрыва пласта формируются в процессе высокоточной экструзии с усилием 30 000 тонн. Линии потока металла в областях отверстий для плунжера, всасывающего и нагнетательного отверстий распределены вдоль внутреннего контура корпуса клапана,
значительно улучшая его механические свойства.
3. В процессе термообработки сохраняется закаленный слой корпуса клапана, обеспечивая сохранение его рабочей поверхности в пределах закаленного слоя, что значительно повышает его ударопрочность и коррозионную стойкость.
4. В гидравлических клапанных коробках нашей компании больше не обрабатываются необработанные поверхности, сохраняются поверхности, подвергнутые ковке и термообработке, что значительно сокращает время механической обработки. Механические свойства гидравлических клапанных коробок, изготовленных с помощью нового процесса высокотемпературной многонаправленной ковки в пресс-форме, по существу однородны и плотны в любом месте, при этом однородность твердости контролируется в пределах HRB20. В местах расположения крестообразных отверстий однородность твердости (т.е. разница между максимальным и минимальным значениями твердости) контролируется в пределах HRB15.
Размер металлического зерна может достигать 8-го класса, а металлическая структура распределена вдоль направления крестообразных отверстий. Характеристики в местах расположения крестообразных отверстий лучше, а структура более плотная.
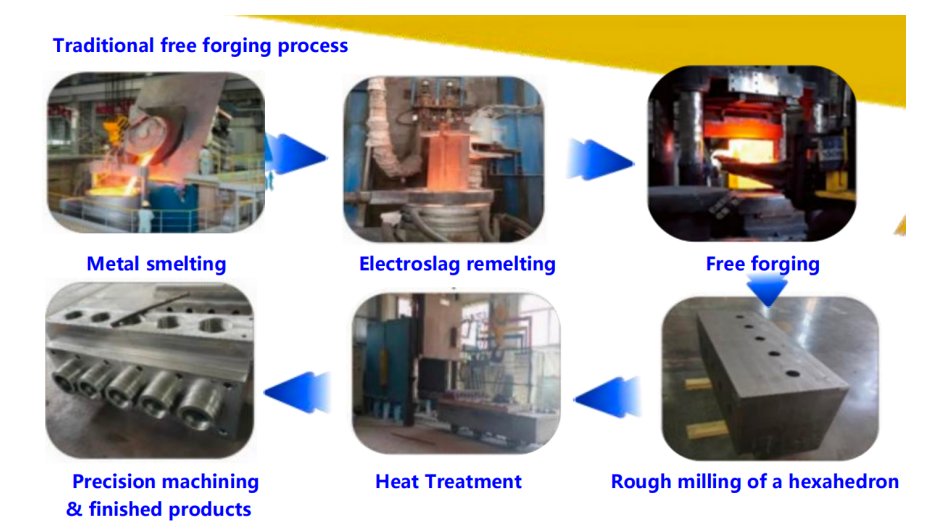
Причины нестабильного срока службы гидравлических клапанных коробок, изготовленных традиционным методом свободной ковки:
1. Пористость в сердцевине заготовок гидравлических клапанных коробок приводит к образованию усталостных трещин. Некоторые производители гидравлических клапанных коробок, стремясь снизить производственные затраты, используют стальные слитки для прямой свободной ковки при изготовлении заготовок. После термообработки заготовки обрабатываются для получения готовых изделий. В процессе охлаждения сначала охлаждается и затвердевает внешний слой стального слитка, в то время как внутренняя часть, охлаждаясь и сжимаясь, не получает достаточного количества расплавленной стали для компенсации усадки. Сердцевина недостаточно охлаждается, что приводит к неравномерному соотношению внешнего и внутреннего сжатия, вызывая пористость в сердцевине заготовки. Процесс свободной ковки не полностью решает проблему сердцевины в заготовках гидравлических клапанных коробок, делая область поперечных отверстий самым слабым местом гидравлической клапанной коробки. Под воздействием импульсов жидкостно-твердой смешанной фазы высокого давления в области поперечных отверстий быстро развиваются усталостные трещины.
2. Значительная разница в механических свойствах приводит к сокращению срока службы. Производители гидравлических клапанных коробок, использующие заготовки, полученные методом электрошлаковой переплавки, имеют более компактную внутреннюю структуру, что решает проблему пористости сердцевины в заготовках гидравлических клапанных коробок. Однако процесс свободной ковки также приводит к значительной разнице в механических свойствах и сокращению срока службы. Во-первых, даже для одной и той же партии гидравлических концевых заготовок от одного и того же производителя
параметры обработки, такие как прочность, скорость, направление, температура и количество циклов нагрева во время ковки, не могут быть полностью одинаковыми. Во-вторых, в открытой среде многократные операции свободной ковки сверху вниз часто используют двухступенчатый
трехступенчатый метод формования заготовки, что приводит к широкому спектру ударов по сердцевине во время процесса экструзии.
Анализ анатомических характеристик традиционного кованого гидравлического клапанного блока показывает, что чем меньше разница в механических свойствах, таких как предел прочности на растяжение, предел текучести, ударная вязкость и твердость, тем лучше общие механические характеристики гидравлического клапанного блока, а также тем лучше однородность и компактность расположения внутренних крестообразных отверстий. Это ключевой фактор, влияющий на срок службы клапанного блока.
Сравнение характеристик продукции, созданной с использованием новых и традиционных технологий.
Производительность | Новая технология ковки в многонаправленных формах под высоким давлением | Традиционный процесс свободной ковки |
Твердость | Твердость поверхности измеряется с помощью теста Бринелля, при этом максимальное и минимальное значения твердости различаются не более чем на ≤HB20. | Твердость поверхности измеряется с помощью теста Бринелля, при этом максимальное значение твердости превышает минимальное значение более чем на HB50. |
Твердость отверстий крестообразной формы имеет самые высокие и самые низкие значения с разницей ≤HB15. | Максимальное значение твердости всего поперечного сечения отличается от минимального значения более чем на HB60. | |
Металлическая обтекаемая линия | Распределяется вдоль направления поперечного отверстия и полностью сохраняется в процессе обработки. | Все частицы, распределенные вдоль гексаэдрического направления, срезаются при обработке поперечного отверстия. |
Термическая обработка | Упрочняющий слой распределяется вдоль поперечного отверстия и полностью сохраняется после механической обработки. | Упрочняющий слой присутствует только на поверхности, закаливаемость в местах поперечного отверстия низкая, распределение микроструктуры неравномерное, а механические свойства плохие.
|
Влияние Шарпи | Ударная энергия примерно на 20 Дж выше, чем у традиционных материалов. | Более низкое значение возд |